连续模与精密冲压模具在汽车配件生产中的工艺选型分析
在汽车配件车间里,一个看似简单的结构件,往往要经历五次、八次甚至十几次冲压变形才能最终成型。很多主机厂在项目早期就面临一个现实问题:同样一副产品图纸,用连续模还是用单工序成型模?选错了,轻则模具频繁维修,重则整个产线节拍被拖垮。这个问题,在精密冲压模具的实际选型中,远比想象中复杂。
连续模的“快”与“险”
连续模之所以在汽车小尺寸冲压件中占据主流,核心在于它把多个工位串联在一副模具内,材料送进一次,完成冲裁、弯曲、拉深、整形等多道工序。以某车型的座椅滑轨支架为例,一副24工位的连续模,冲压速度可达每分钟60次,而同等零件的单工序模产线,即使安排三台压力机联动,节拍也难突破每分钟20件。
但连续模的“快”是有代价的。它的工位间距一旦设定,就很难再调整。如果产品在试制阶段需要修改局部特征,比如增加一个翻边或者调整某个孔径,往往意味着整副精密冲压模具的镶件拆解重做,工期和成本都相当可观。更棘手的是,连续模对送料步距的精度要求极高,哪怕0.02毫米的累计误差,都可能导致最后一道工序出现毛刺或叠料。
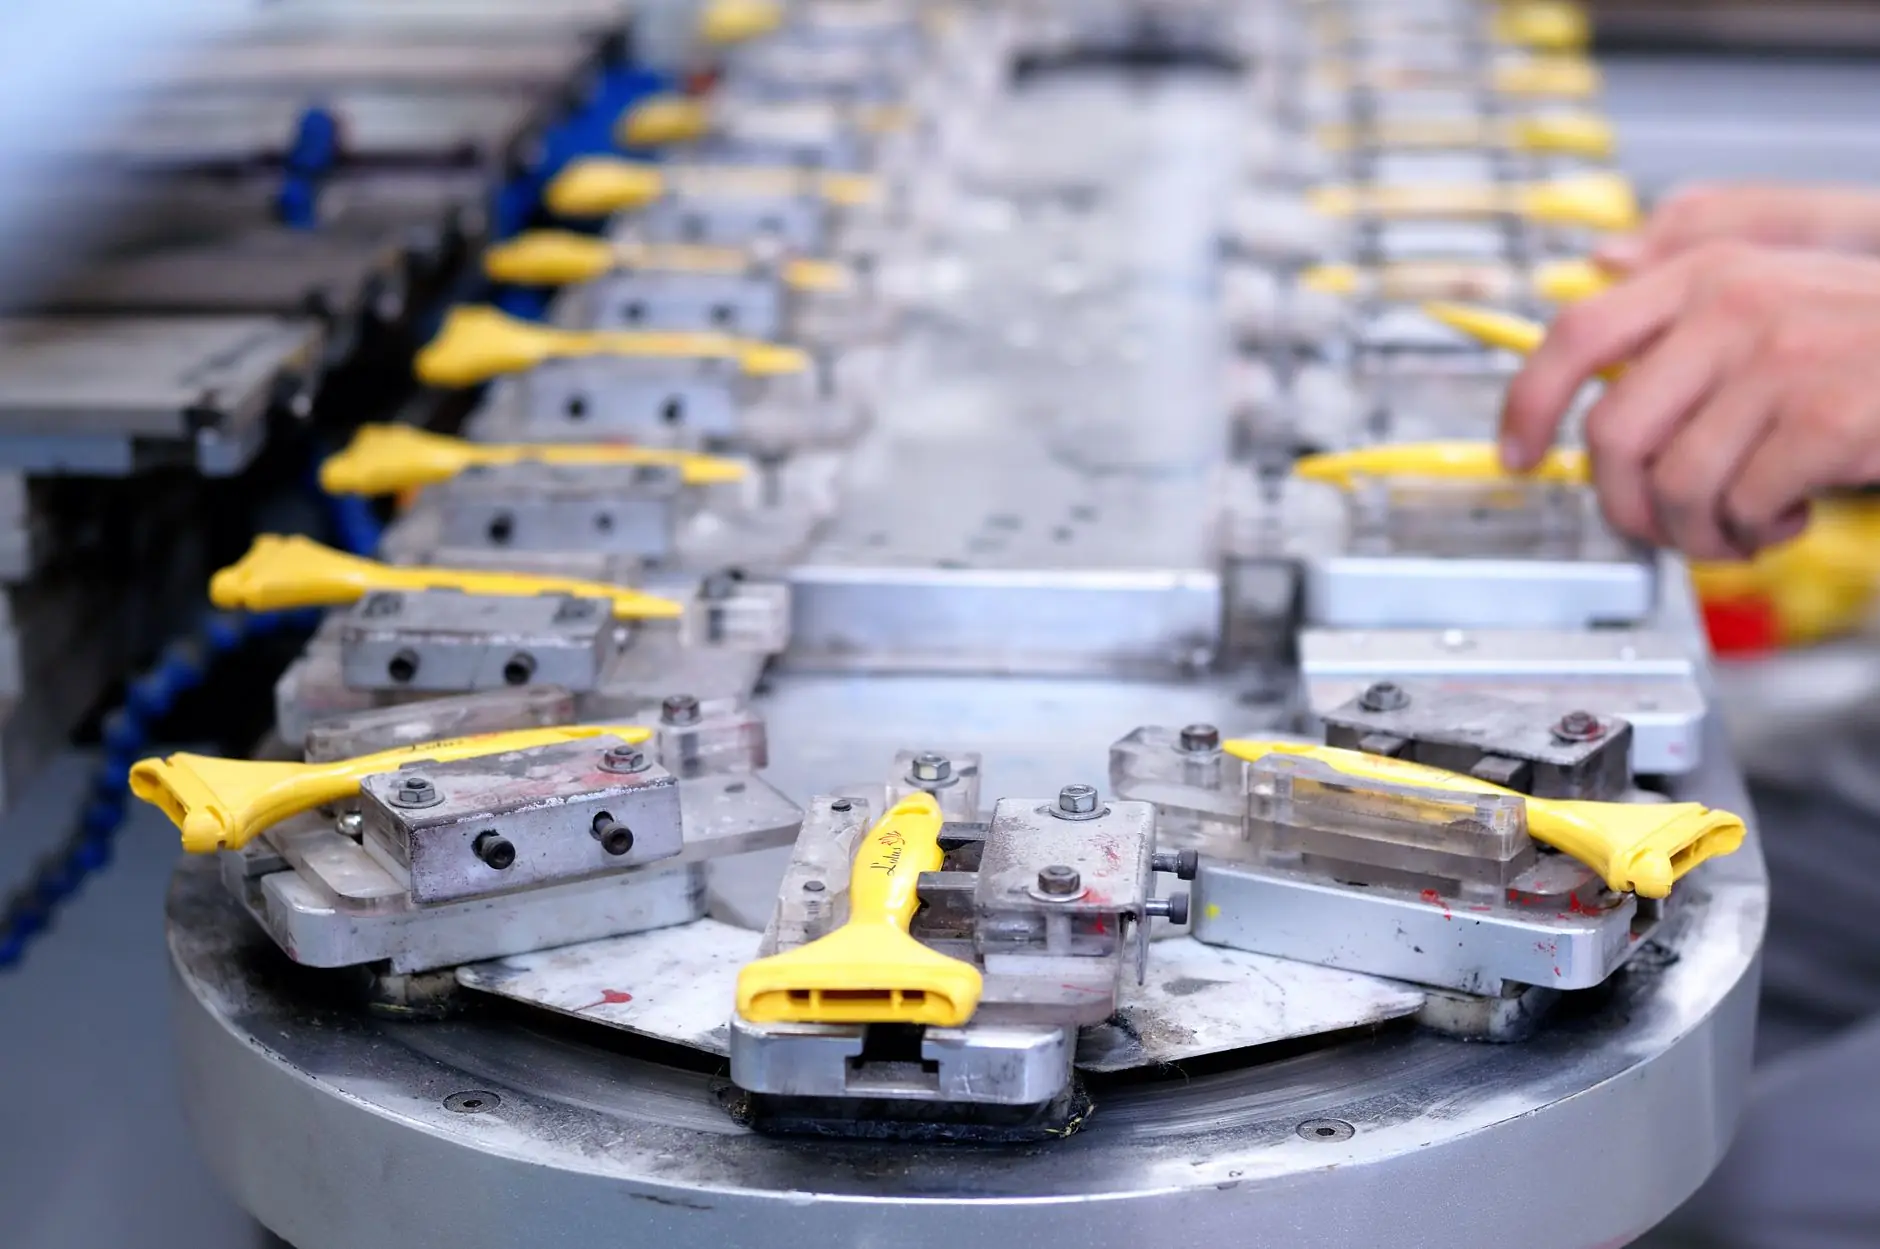
拉伸模具与成型模具的“慢”与“稳”
与之相对,单工序的拉伸模具和成型模具虽然在效率上无法与连续模抗衡,但其柔性优势在深拉深件和复杂曲面件上体现得淋漓尽致。比如汽车油箱的加油口法兰,这种零件需要三次拉伸才能达到图纸要求的深度,每一次拉伸都要单独控制压边力与拉伸行程。
从金属流动的角度看,连续模在多工位传递过程中,材料在工位间的“无约束输送”容易导致薄壁区域应力集中。而单工序拉伸模可以在每个工位设计独立的氮气弹簧系统,精确控制材料流入速度,避免开裂或起皱。这也是为什么很多新能源电池包壳体、电机端盖这类对密封性要求极高的冲压件,仍然坚持使用单工序成型方案。
工艺选型的三个硬性指标
在实际项目评审中,我们通常从以下三个维度做初步筛选:
- 年需求量:超过50万件且产品结构相对稳定,优先考虑连续模;低于10万件的中小批量,单工序模的摊销成本更低。
- 材料厚度与精度:料厚超过2.5毫米或者公差要求IT10级以上的冲压件,连续模的磨损均匀性很难保证,建议拆分拉伸模加精整模。
- 设备吨位:连续模需要的大台面压力机往往比同吨位的单点压力机贵30%以上,如果厂房已有设备限制,选型结论可能完全不同。
值得一提的是,现在的混合式方案也越来越多。比如在一个连续模的尾部增加独立的整形工位,或者将拉伸工序从连续模中拆出来单独做,再通过机械手联动。这种“连续模+独立拉伸模”的组合,既保留了前端冲裁和切边的高效率,又给深拉伸提供了足够的工艺窗口。
回到沈阳七勤精工的实际生产经验,我们接触过不少因为前期选型失误而返工的项目。某次为一家商用车企业配套制动踏板支架,客户坚持用连续模一次成型,结果试模阶段发现材料回弹量远高于仿真数据,最终不得不改为“连续模+二次整形模”的两步方案,才把平面度控制在0.15毫米以内。
所以,连续模与精密冲压模具的选择,不是简单的效率对比,而是对产品生命周期、材料特性、设备现状的综合权衡。如果您的产品还处于试制阶段,或者后期存在频繁改版的可能,建议优先考虑单工序成型模做样件验证;一旦确认结构冻结且需求量稳定,再投入连续模量产。这个过程,本质上是用前期的时间成本,换取后期生产的高可靠性。