沈阳七勤精工解析连续模与成型模具在汽车配件中的选型要点
汽车轻量化和新能源车型的快速迭代,正在把冲压工艺的选型问题推向台前。不少主机厂和零部件供应商在项目开发阶段,往往纠结于同一件事:某个结构件,到底该开连续模还是成型模?这个决策直接影响模具成本、生产节拍,甚至决定项目能否按期SOP。今天,沈阳七勤精工科技有限公司结合多年现场调试经验,聊聊这两种模具在汽车配件中的选型逻辑。
连续模与成型模的本质差异
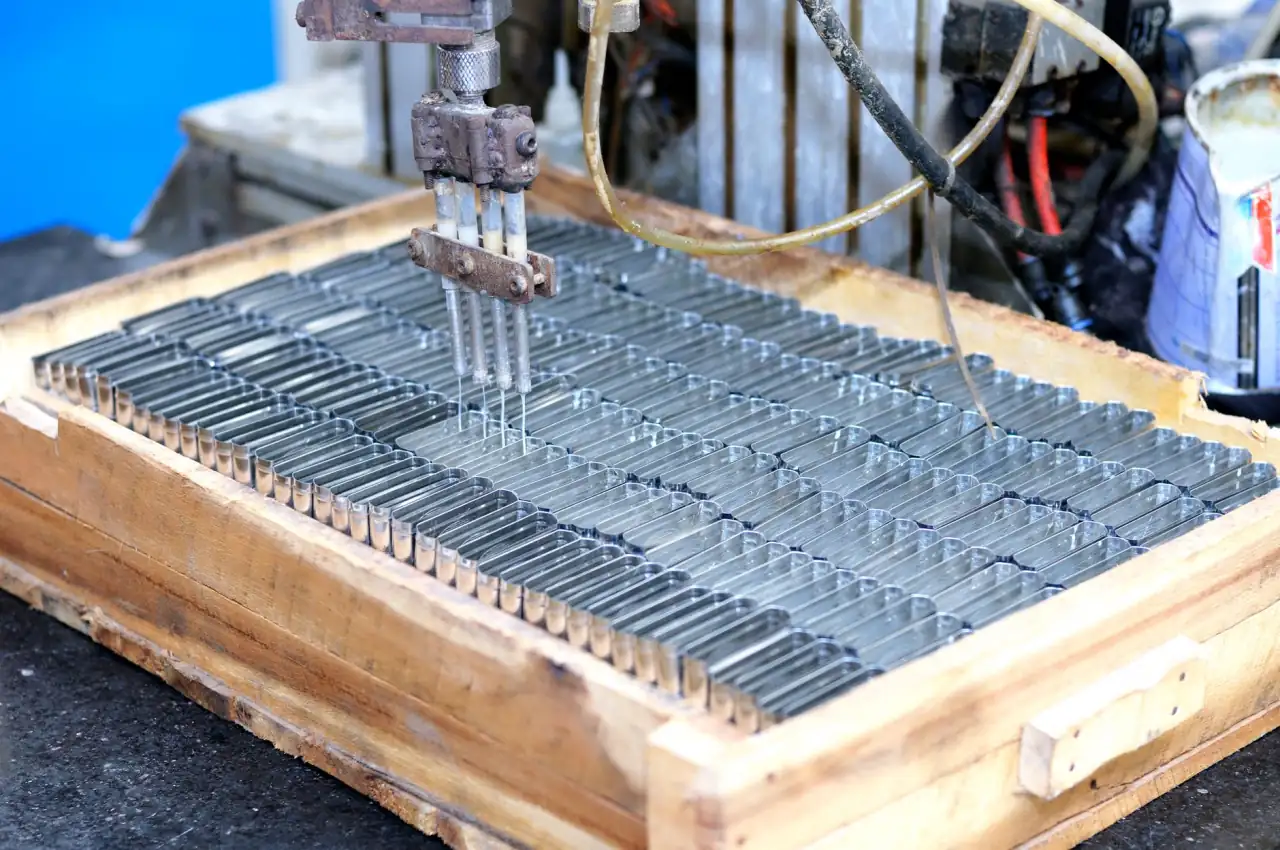
连续模(级进模)的特点是**在一套模具内完成多道工序**——冲孔、切边、折弯、拉伸等,通过送料机步进送料,每个工位完成一个动作,最后一步出成品。它的核心竞争力是效率:300-600次/分钟的冲次,配合高速冲床,单件成本可以压得很低。而成型模(单工序模)则是一模一工序,多个模具协同完成一个零件,虽然单次投资小,但换模时间和人工成本明显更高。
举个例子。某车型的座椅滑轨安装支架,材料厚度2.0mm的SPHC钢,年需求量80万件。我们做过测算:使用连续模方案,模具总投入约45万元,但单件综合成本可以降到0.35元;改用三套成型模组合,模具投入仅27万元,单件成本却飙到0.58元。年产量超过50万件时,连续模的经济性优势就开始显现了。
选型时绕不开的三个关键维度
判断一个冲压件适合哪种模具,我们内部有一套评估体系,核心看三点:
- 几何复杂度:零件有无负角度、深拉伸区或局部特征?成型模在复杂成型上更灵活,连续模则受限于料带送进的平面性,遇到90度以上折弯或大拉伸比时,需要加装气动翻转机构,成本陡增。
- 材料利用率:连续模的排样设计可以做到搭边值仅1.2-1.5mm,材料利用率普遍比单工序模高8%-12%。对不锈钢或铝合金这类高价板材,这个差异非常可观。
- 尺寸稳定性:连续模所有工位在同一套模架上,定位基准统一,零件一致性远好于多套成型模的累积误差。对精度要求±0.05mm以内的安全件,连续模几乎是唯一选择。
拉伸模具在复杂型面件中的特殊考量
这里要单独提一下拉伸模具。汽车底盘件、油箱壳体和电机外壳这类深度较大的零件,往往需要拉伸工艺。如果拉伸比超过1.8,连续模需要增加预拉伸工位和压边圈调节机构,模具高度会超过800mm,对冲床闭合高度和送料线高度都提出额外要求。而我们接触的不少案例中,这类零件反而更适合用成型模配合机械手自动上下料——虽然节拍降到15-20次/分钟,但拉伸质量更稳定,废品率能控制在0.5%以下。
另一个容易被忽略的点是**模具维护性**。连续模结构紧凑,内部零件多,一旦某个冲头磨损,整套模具都要停机。成型模则可以实现单副模具快换,维修时不影响其他工序。我们在给某日系品牌做保险杠支架时,客户要求换模时间不超过8分钟,最终采用连续模方案,通过快换冲头座和标准模架,实际换模时间控制在6.5分钟,满足了产线柔性要求。
给工程师的几条实战建议
基于上述分析,我们建议项目前期做选型评审时,把以下数据提前拉出来:年需求量、材料牌号和单价、公差等级、设备吨位和台数、后续有无冲压件焊接工序。这些参数直接决定了模具方案的经济边界。
如果年需求在**30万件以下**,且零件形状复杂,优先考虑成型模;年需求**超过50万件**,零件展开尺寸在300mm以内,连续模几乎是必然选择。还有一条经验:当零件需要攻牙、铆接、压套筒等二次加工时,连续模可以在模内完成,省掉一套专机,这个综合收益往往被低估。
从选型到量产,细节决定成败
选对了模具类型,只走完了30%的路。后续的**模具材料选择**、**热处理工艺**、**刃口间隙标定**,每一项都在影响精密冲压模具的寿命和冲压件品质。比如Cr12MoV和SKD11在相同工况下,耐磨性差异可达40%,但采购成本只差15%。这类细节,往往需要模具供应商有足够的现场数据积累才能给出合理建议。
沈阳七勤精工在汽车冲压领域深耕多年,连续模、成型模和拉伸模具都有成熟的设计规范和试模数据库。如果您的项目正面临选型困惑,不妨带着图纸和量产预期来聊聊,我们可以提供具体的工艺仿真分析和成本对比报告。模具选型没有绝对的对错,只有是否匹配您的产品生命周期。