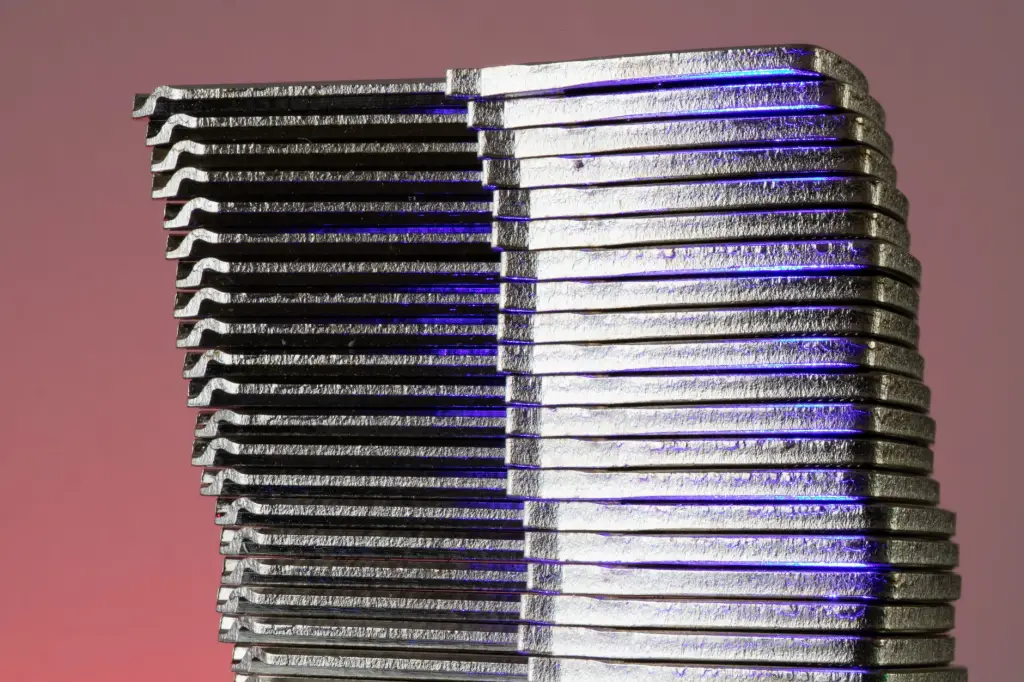
精密冲压模具精度控制的关键技术解析
日期:2026-09-12 标签:精密冲压模具,连续模,成型模具,拉伸模具,冲压件
在精密制造领域,冲压件的尺寸一致性往往决定了整条装配线的良率。一套精密冲压模具从设计到量产,精度控制贯穿始终,而真正拉开差距的,是那些容易被忽视的工艺细节。
精度从何而来:三个核心变量
模具精度并非单一指标,而是由间隙控制、导向精度和材料回弹补偿三者耦合决定。以连续模为例,凸凹模间隙通常需控制在料厚的3%~5%之间,间隙偏差超过1μm,冲压件毛刺高度就会明显上升。导向机构方面,滚珠导柱的配合间隙一般要求在0.005mm以内,否则高速冲压时模板偏移会直接复制到工件上。
对于拉伸模具而言,回弹补偿更为关键。以SPCC冷轧板为例,1.2mm料厚、R角为料厚4倍时,回弹角约为2°~4°,需在模具型面设计阶段进行反向修正。
实操中如何稳定精度
量产阶段,精度衰减主要来自热变形和磨损。以下是几条经过验证的做法:
- 温度管理:连续模连续冲压2000次后,模具温升可达15~20℃,建议每2小时停机检查一次关键尺寸,或在模座加装冷却水道。
- 磨损补偿:凹模刃口磨损量达到0.02mm时即需研磨,不要等到毛刺超标再处理,否则成型模具的配合关系已经被破坏。
- 在线检测:在连续模末端工位集成视觉检测,对关键冲压件尺寸做100%全检,数据反馈至冲压参数闭环调整。
数据对比:精度等级与成本的关系
以某电子连接器冲压件为例,尺寸公差从±0.05mm收紧到±0.01mm时,模具制造成本上升约40%,但装配不良率从3.2%降至0.4%。这个账要算总成本,而非单看模具报价。另一组数据:采用慢走丝切割的精密冲压模具,刃口直线度可达0.003mm/300mm,比普通快走丝提升近一个数量级,模具寿命延长2~3倍。
沈阳七勤精工科技有限公司在连续模与拉伸模具的精度控制上,积累了从材料回弹数据库到热处理变形补偿的完整工艺链。精度不是靠单一设备堆出来的,而是设计、加工、试模、量产四个环节的系统工程。