汽车电子配件连续模与成型模具选型对比分析
汽车电子配件的结构复杂度逐年攀升,从连接器端子到传感器壳体,从继电器骨架到ECU散热片,每一类零件对模具的诉求截然不同。很多采购方在项目启动时最纠结的问题往往是:同一种冲压件,到底该开连续模还是成型模?选错了,轻则试模周期拉长,重则产品精度直接报废。
行业现状:精密化与轻量化倒逼模具升级
当前车载电子配件正朝两个极端发展——微型化(如0.1mm级端子)与大型化(如动力电池连接排)。传统单工序模已难以兼顾效率与一致性,而精密冲压模具的市场份额在近三年内提升了约22%。但另一个现实是,不少中小型工厂仍在用“经验论”替代“数据论”,导致模具寿命波动极大,有的连续模冲压十万次就出现毛刺超标,而日本同行的同类模具轻松突破三十万次。
连续模与成型模具的核心技术分水岭
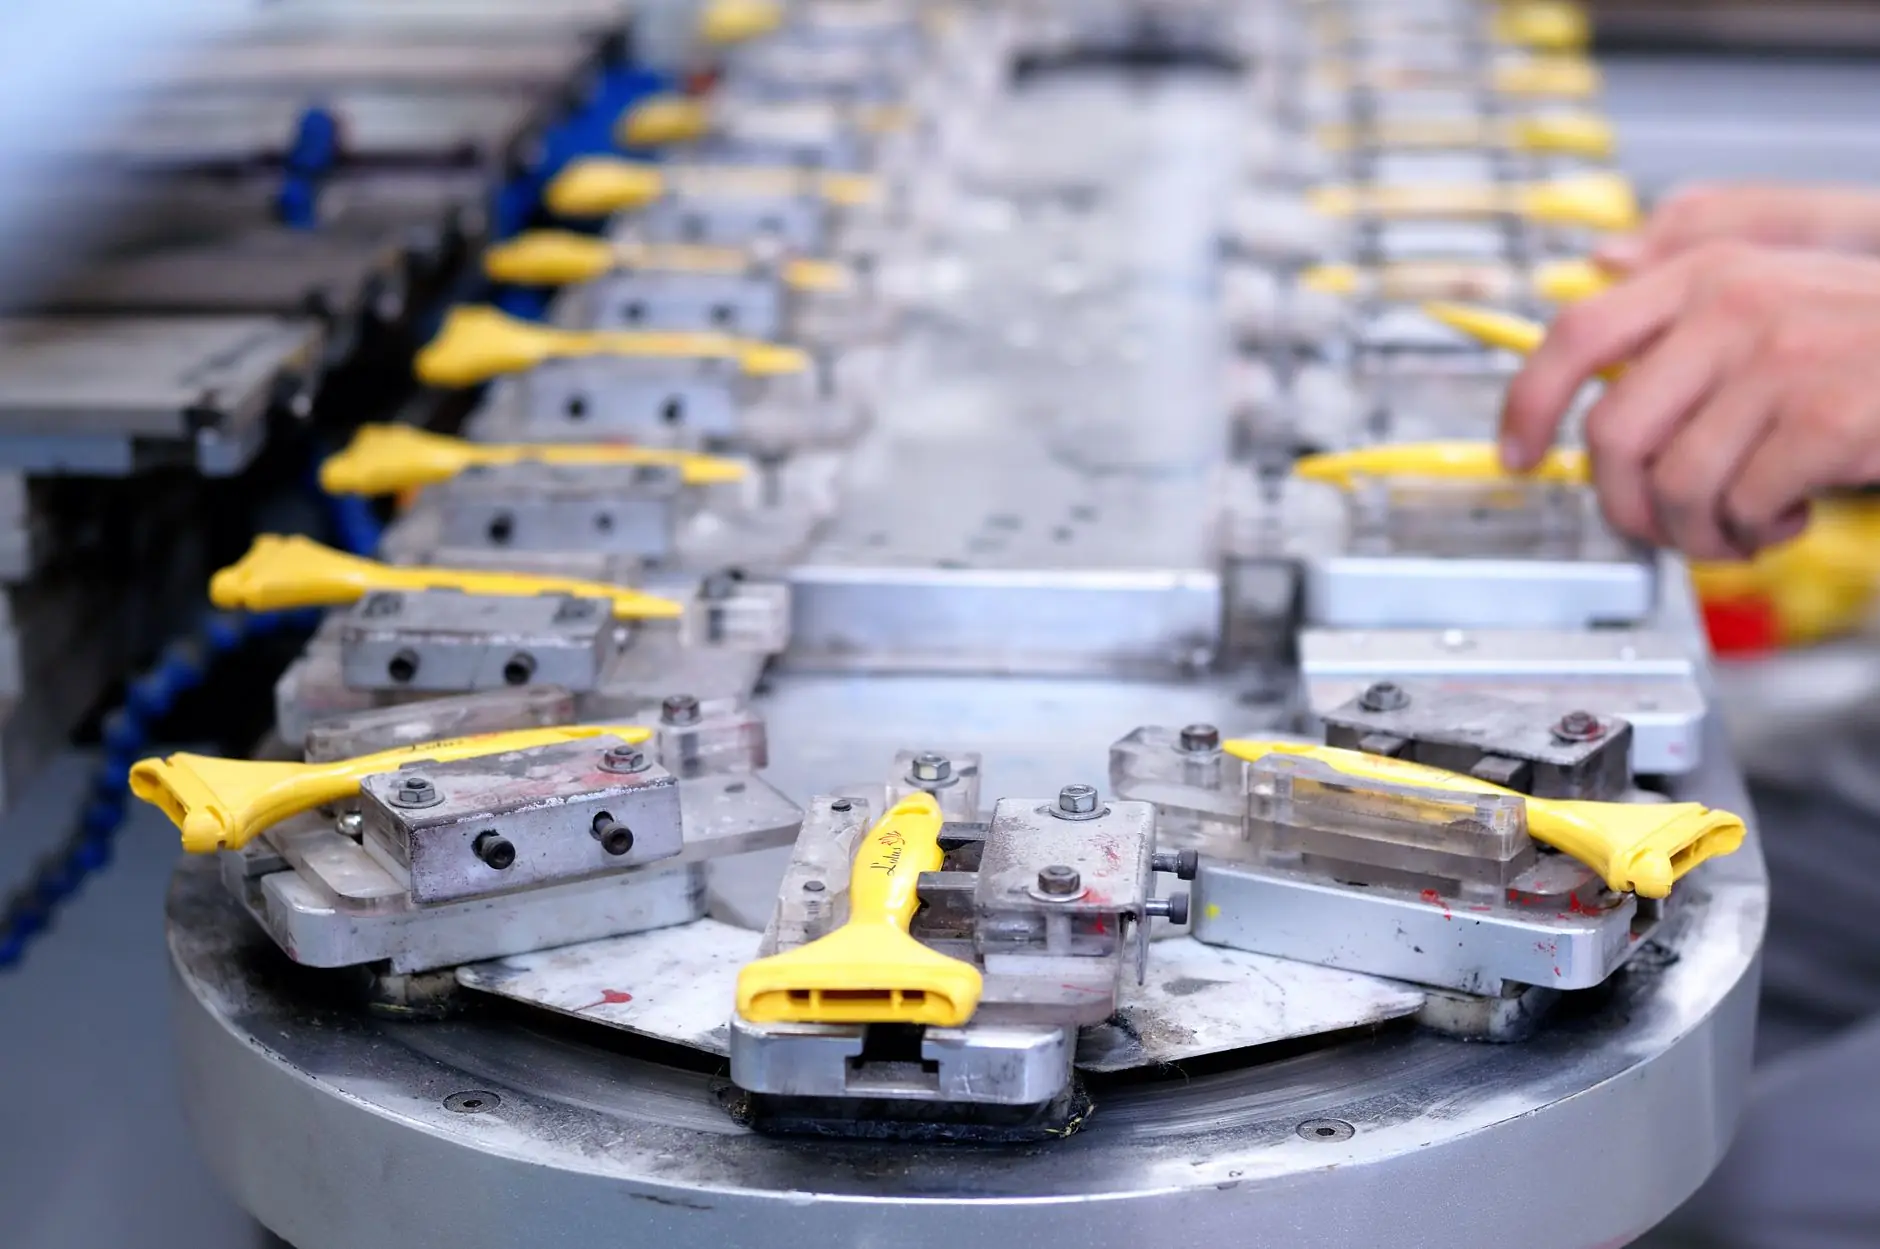
连续模的核心在于“工序集成”——料带在送进过程中依次完成冲裁、弯曲、打凸、切边,最终在末工位落料。它的优势是无人化程度高,适合大批量、多工序的冲压件,但缺点同样明显:对料带宽度公差敏感,且异形拉伸部位极易起皱。而成型模具(含拉伸模具)则更强调“材料流动控制”,比如汽车门锁电机外壳,深度超过直径的1.5倍时,必须依赖多道拉伸模逐级变薄,这种工况下连续模的送料方向反而成了瓶颈。
我们曾为某Tier 1供应商开发过一套新能源车高压连接器外壳模具。客户最初坚持用连续模,试模后发现拉伸高度始终差0.03mm,且侧壁回弹导致插拔力超标。后来改为连续模+独立拉伸工位的复合结构——前段用连续模完成预冲孔和切边,后段跳步到成型模具中完成深拉伸,这才将良率从86%提升至97.5%。这个案例说明,非此即彼的选型思路在精密制造领域行不通。
选型指南:四条硬性判断标准
根据七勤精工近五年的项目台账,我们总结出以下选型逻辑,供工艺工程师参考:
- 年产量门槛:低于15万件/年,优先考虑成型模(摊销成本低);高于50万件/年,连续模的综合成本优势明显。
- 尺寸公差带:若某关键尺寸要求±0.02mm以内,建议避开纯连续模——因为料带扭曲误差会累积,除非增加在线CCD检测。
- 拉伸比极限:当拉伸高度与直径比>1.2时,建议将拉伸工序独立出来,使用拉伸模具配合气垫压边力控制。
- 材料利用率:连续模的步距排样通常可提升3%-5%的材料利用率,但若产品形状不规则,反而会因废料区过大而得不偿失。
还有一个常被忽略的细节——模具维护便利性。连续模的镶件一旦损坏,往往需要整体拆解上下模座,停机时间长达8小时;而成型模具的凸模通常可快速更换。对于多品种小批量的汽车电子配件(如传感器支架),后者的综合稼动率反而更高。
应用前景:复合化与智能化并行
未来三年,汽车电子配件会向集成化天线、激光雷达散热结构件等方向演进,这对精密冲压模具提出了“多料带同步送进”和“模内铆接”等新要求。我们目前已在部分项目中尝试在连续模内集成微型伺服电机,实现模内攻牙与在线厚度检测,单件节拍控制在2.8秒以内,同时将冲压件的尺寸CPK值稳定在1.67以上。
回到选型本身,没有绝对的好坏,只有是否匹配工况。七勤精工在为客户提供方案时,会先用CAE模拟不同模具结构的应力分布和回弹量,再结合量产节拍给出数据化建议。如果你正面临类似困惑,不妨把图纸发来,我们愿意用实测数据帮你做决策。