沈阳精密冲压模具定制加工:连续模与成型模的技术要点分析
在汽车、家电、3C电子等制造领域,同一款冲压件往往要经历从图纸到量产的长周期验证。不少采购方在项目启动时才发现,模具寿命不足、尺寸波动大、修模频率高——这些问题的根源,往往不在设备,而在模具设计与工艺方案的底层逻辑。精密冲压模具的定制,从来不是简单的“按图加工”,而是一场对材料流动、应力释放与批次一致性的系统性博弈。
沈阳作为老牌装备制造业基地,聚集了大量冲压配套企业,但真正能稳定输出高一致性冲压件的供应商并不多。行业普遍面临的痛点是:连续模在高速冲压下的温升控制、成型模在回弹补偿上的经验依赖、以及拉伸模具在变薄率分配上的试错成本。这些技术细节,直接决定了冲压件的良品率与模具的服役周期。
连续模与成型模:工艺路线的分水岭
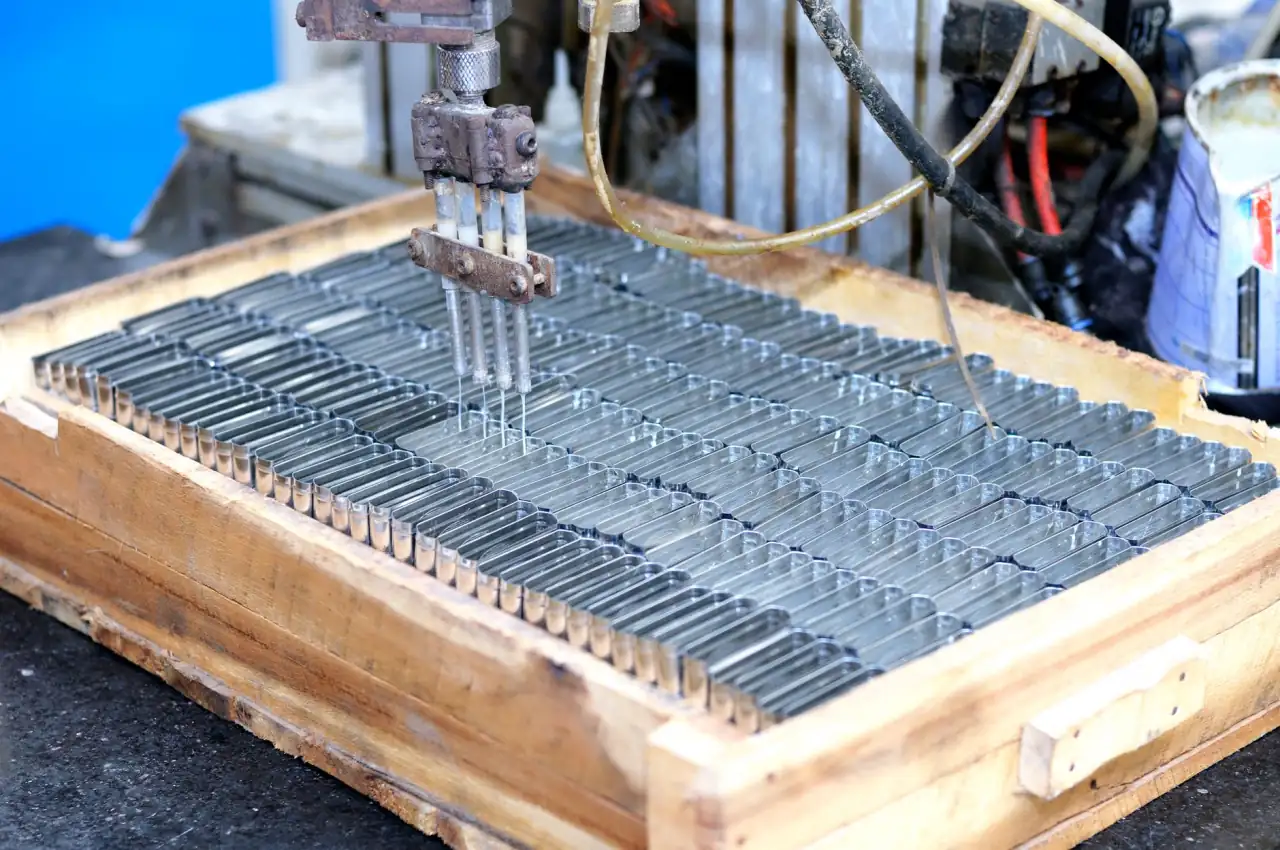
连续模(级进模)通过多工位顺序冲裁、弯曲、拉伸,在一条料带上完成全部工序,适合大批量、中小尺寸的精密冲压件。其关键在于**工步排样的合理性**——如果工位间距计算失误,或导正销与浮升销的配合间隙超标,轻则毛刺超差,重则料带扭曲。我司在连续模设计中,对送进步距的补偿量控制在±0.003mm以内,并在关键工位增设压力传感器,实时监控冲裁力的异常波动。
而成型模(含拉伸模具)则更考验对材料塑性变形的理解。以不锈钢深拉伸为例,压边力、凸凹模圆角半径、拉伸次数这三者的匹配如果不到位,极易产生起皱或开裂。我们通常采用**CAE模拟+实际试模双轨验证**,在试模阶段引入网格应变分析技术,将回弹量预设在模具型面中,而不是依赖钳工反复打磨。
选型指南:别让模具结构拖累生产节拍
在项目评审阶段,我们常建议客户从三个维度倒推模具类型:
- 生产批量:年需求50万件以上,优先连续模;中小批量多品种,则采用组合式成型模更经济。
- 零件复杂度:带有侧冲孔、倒拉深等特征的冲压件,连续模结构会异常复杂,此时拆分为多副成型模反而能降低维修难度。
- 材料利用率:连续模的料带搭边设计可压缩至1.2mm,相比单工序模可节省8%-12%的原材料成本。
以我们近期交付的一套家电电机外壳拉伸模具为例,材料为SPCC冷轧板,料厚0.8mm,拉伸高度达42mm。通过采用**变压力圈分段控制技术**,将拉伸次数从常规的三次缩减为两次,同时将模具寿命从预期的30万冲次提升至52万冲次。这个案例说明,选型不是选贵或选便宜,而是选与产品工艺最匹配的应力路径。
当然,再好的模具也离不开冲压件的后期检测。我们建议客户在量产阶段采用首件全尺寸检测+每2小时巡检关键尺寸的模式,配合模具上的在线传感器数据,形成闭环反馈。这样即使出现轻微磨损,也能在冲压件还未批量超差前进行预防性维护。
应用前景与定制服务的底层逻辑
新能源汽车的电池结构件、光伏逆变器的散热翅片、医疗设备中的微型传动齿轮——这些高附加值冲压件对模具精度的要求已来到微米级。未来精密冲压模具的竞争,将更多体现在**数字化交付能力**上,即模具出厂时附带完整的工艺参数包和虚拟调试模型,让客户在试产前就能预判风险。
在沈阳七勤精工,我们坚持每套模具都建立独立的技术档案,记录从材料批次、热处理曲线到每次修模的详细数据。这不是为了好看,而是为了当客户的产品迭代时,我们能基于历史数据快速给出优化方案,而不是从头再来。如果您正在为精密冲压模具的精度稳定性或连续模的节拍瓶颈发愁,欢迎带着图纸来聊聊——技术问题,终究要在车间里解决。